磨粒的选用,决定着海绵磨料的性能方向。
Sponge Abrasive
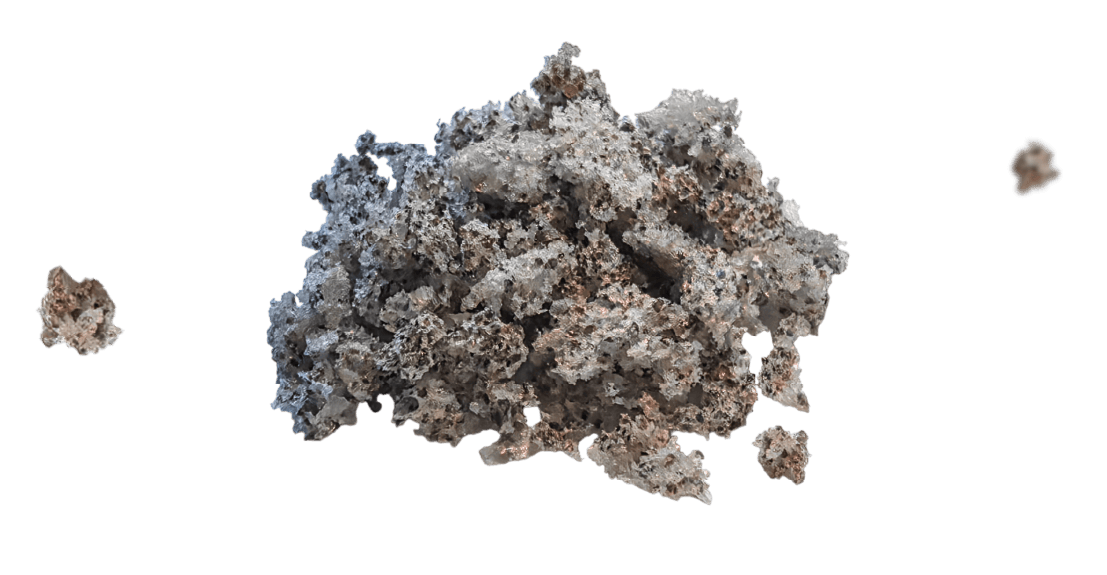
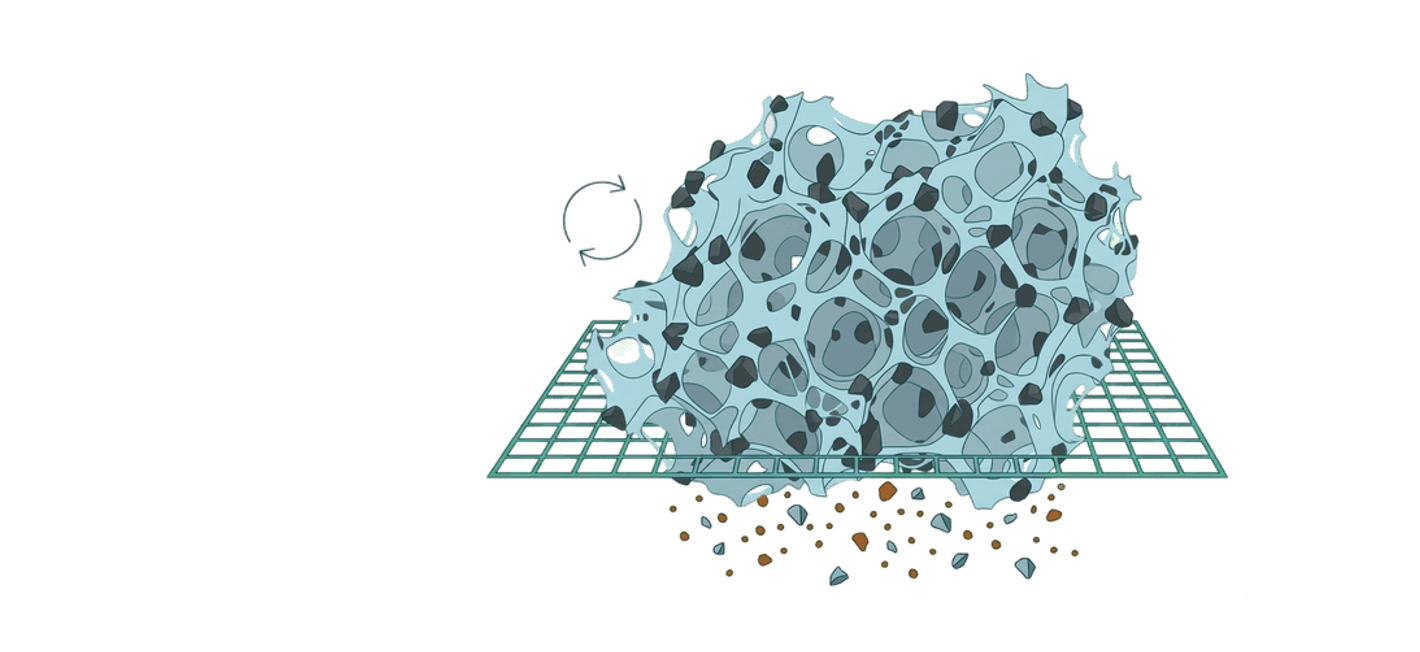
一颗海绵磨料,由开孔聚氨酯与磨粒复合而成。磨粒复合在具有连通网状体系的开孔聚氨酯内,且被完全包覆,一体成型。
-
 磨粒
-
载体
开孔聚氨酯,相邻泡孔间存在连通网状体系,孔腔分布其中。
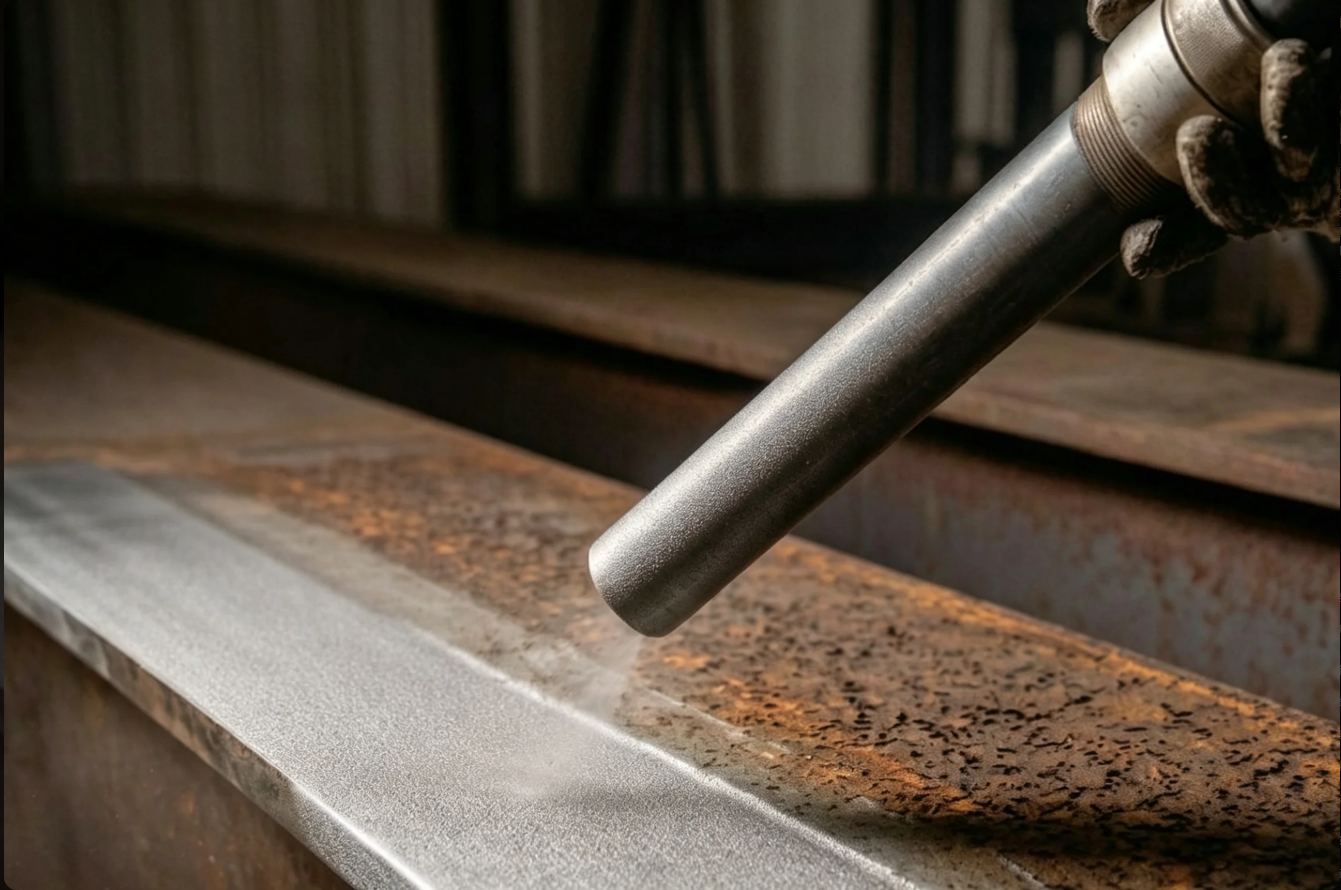
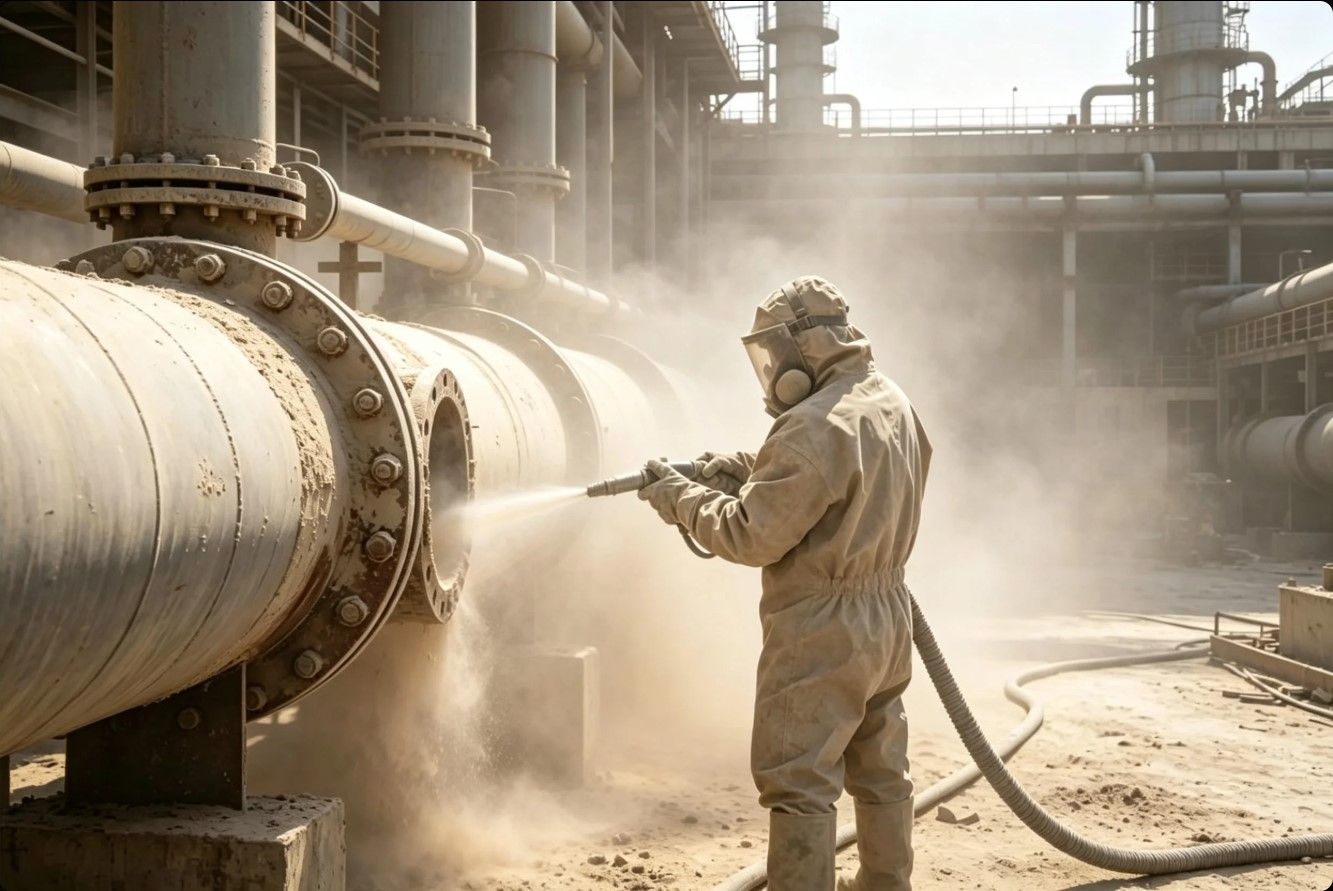
每一颗都由开孔聚氨酯为载体,与磨粒复合组成。磨粒负责切削旧涂层,铁锈,氧化皮。海绵磨料在气流带动下,冲击工件时被压扁,随即回弹,载体形成负压,把切削下来的残物截留在内,抑制了扬尘。

开孔贯通,负压得以形成
换磨粒,性能方向随之改变
磨粒不脱出,切削力得以延续
一颗海绵磨料,由开孔聚氨酯与磨粒复合而成。磨粒复合在具有连通网状体系的开孔聚氨酯内,且被完全包覆,一体成型。
磨粒的选用,决定着海绵磨料的性能方向。
开孔聚氨酯,相邻泡孔间存在连通网状体系,孔腔分布其中。

海绵磨料内,每一颗磨粒都被聚氨酯紧贴包覆在连通的聚氨酯网状体系内,冲击时,不受形状约束及脱离。

相邻泡孔彼此贯通,形成近似蜂巢的立体互连网状体系,孔腔分布其上。

磨粒的材质与粒度可以不同,按工况选配。
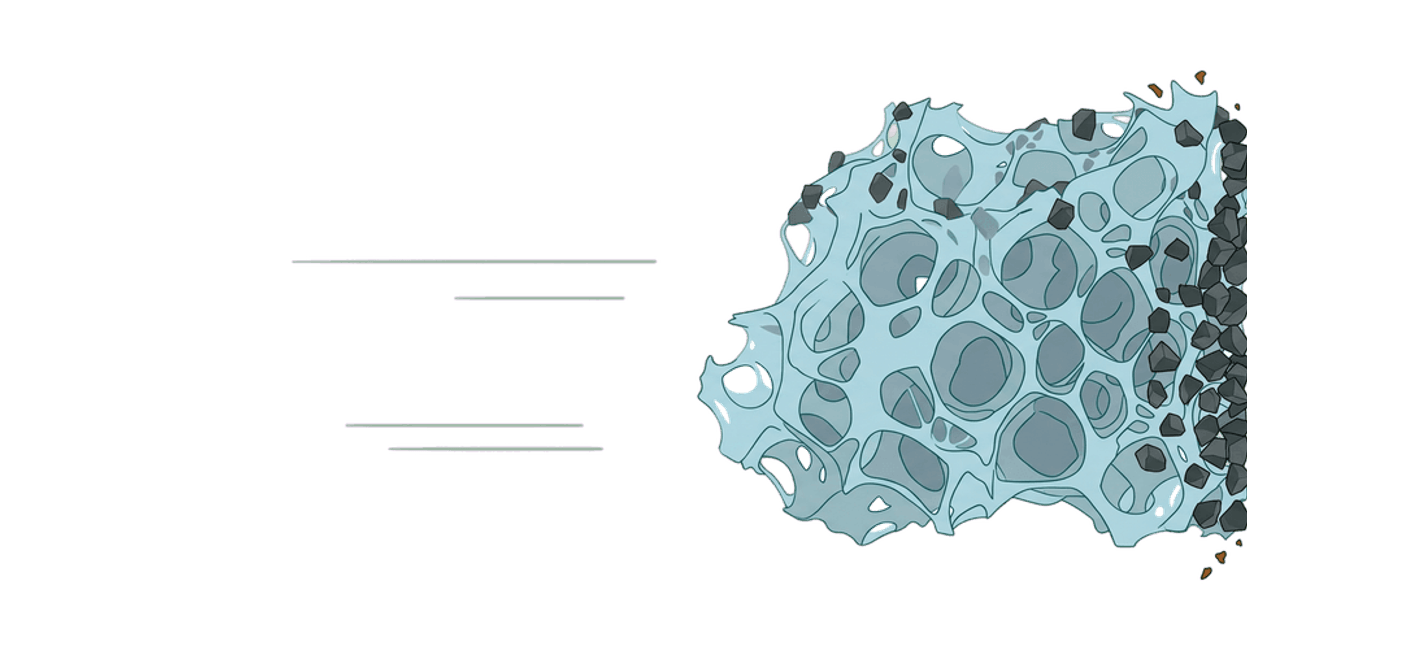
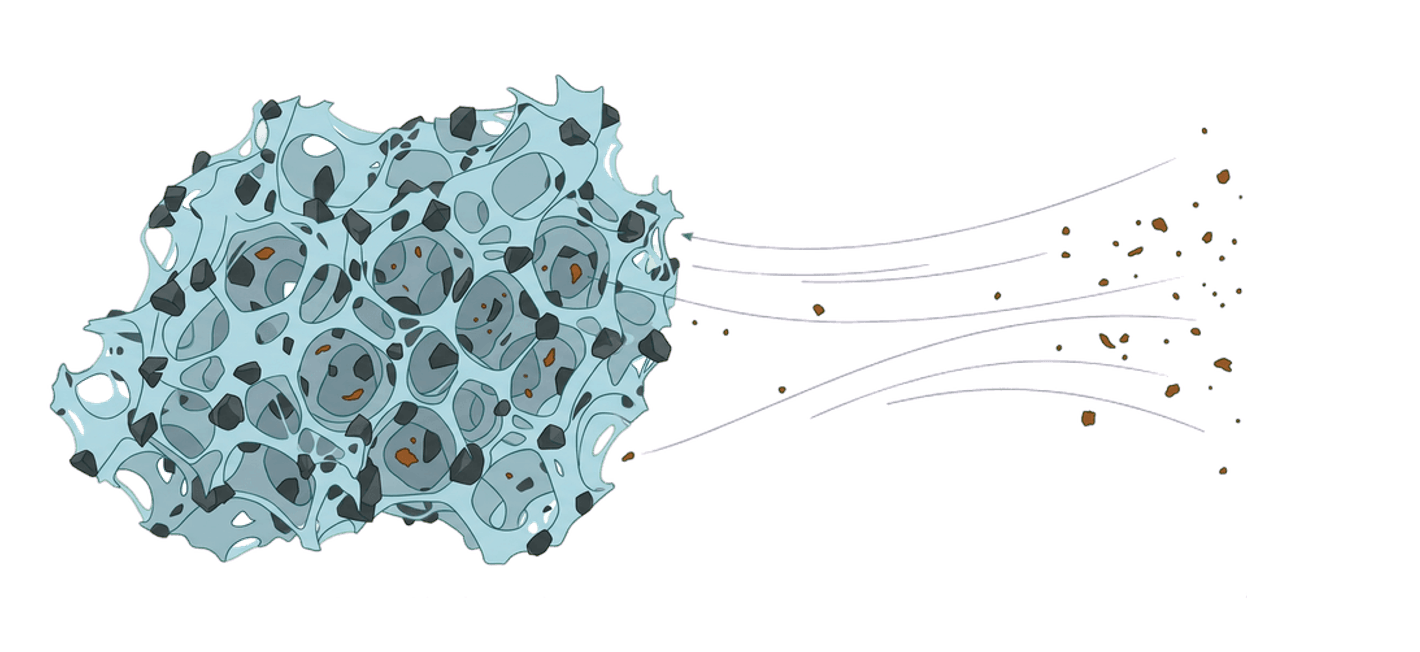
压缩空气把海绵磨料推向工件,撞击时,载体开孔被压扁,随即回弹,形成负压,吸住被磨粒切削下来的残物。
压缩空气将海绵磨料推向工件,撞上表面时,载体被压扁,复合在内的磨粒被挤压,磨粒表面的包覆层被顶起。
接触工件表面时,磨粒前端刺穿包覆层进行切削,而磨粒没有接触工件的面始终被包覆层牵制着。
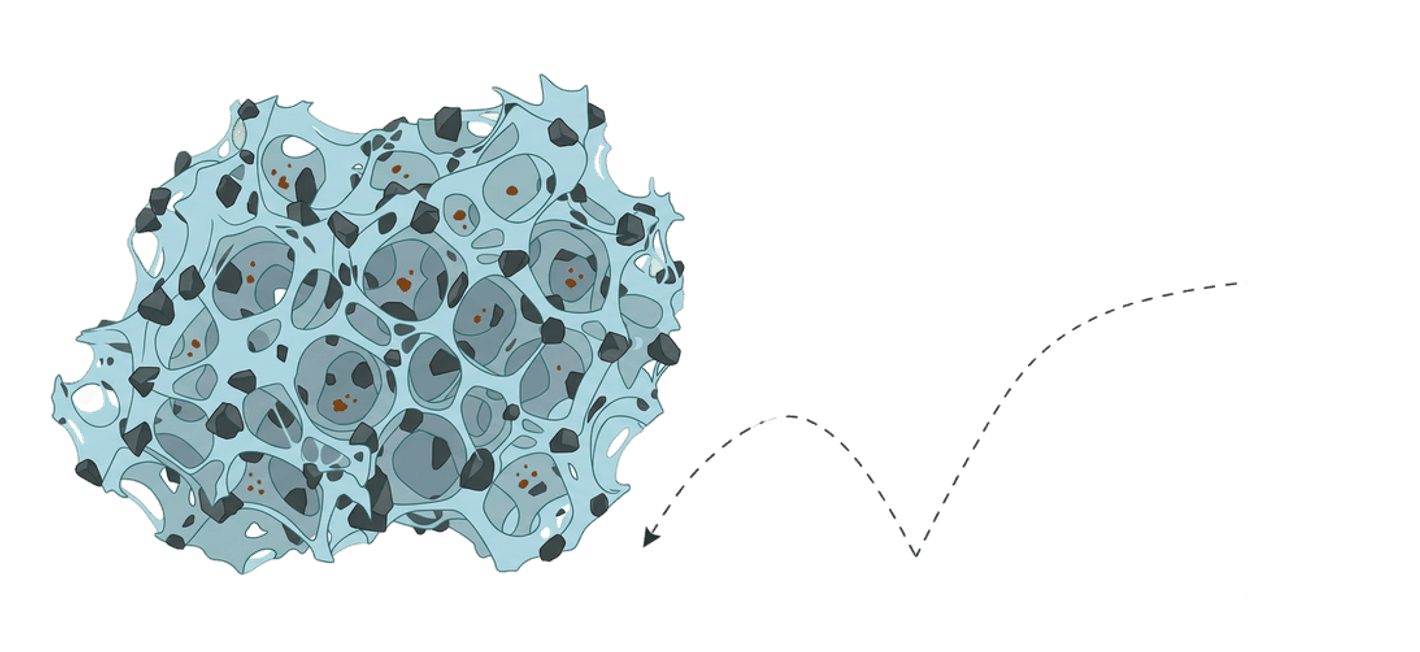
负压形成,切削后产生的残物被吸住截留,跟随海绵磨料一起落地。
带着残物的海绵磨料落到地面,被归集起来,经过筛分,残物和海绵磨料分离,干净的海绵磨料回到送料端。
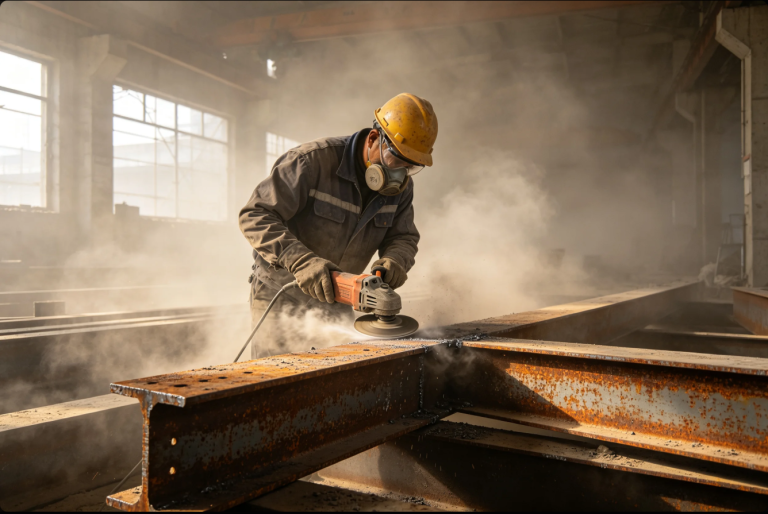
工具随手可用,代价是人工打磨、效率低、粉尘大,无均匀粗糙度,只达 St
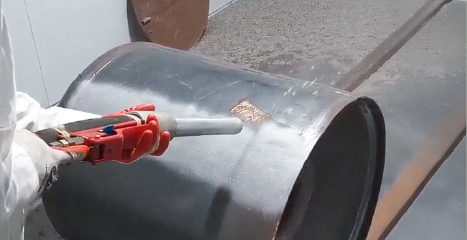
切削交给磨粒,喷枪负责送料
扬尘与细粉截留在颗粒内部
等级由磨粒硬度、粒度与喷射压力定下,同一组参数出来同一个等级
应用最广,粗糙度可控,代价是粉尘大量扬起、能见度低,反弹距离与力度都大;要特定抛丸线与场地、设备与防护用品,不适合场外;废弃磨料是成本负担,铜矿渣、石榴石、石英砂难重复使用,每平米约 33 kg,一百平米即 3.3 吨以上固废
扬尘与细粉截留在颗粒内部,不四散进入空气
磨粒不脱出,过筛后回到送料端,要处置的只剩筛出的扬尘与细粉
有危害性、延伸腐蚀性,易造成不可逆的环境污染,无法控制粗糙度,室外已严禁使用
不用化学药剂,表面无化学残留,没有可向外扩散的腐蚀源
切削等级由磨粒硬度、粒度与喷射压力定下
无尘,但粗糙度达不到要求、达不到 Sa2.5,易二次污染,需闭环场所,一般只适合维修翻新
切削达 Sa 2½–Sa 3 出白级
干式作业,不用洗水,也不需要闭环的场所
无尘,但工件表面易返锈,延长施工周期,甚至严重缩短防腐周期
干式作业,没有清洗水,无需干燥等待期,涂装可紧随其后;防腐涂层直接落于基面上,基面无返锈,涂层粘附不受锈粉干扰
无尘,但产生燃烧气体与异味,厚锈层效率低、能耗高、不能控制粗糙度,大面积效率低,目前基本只能用于小部件
磨粒切削,干式作业,切削产生的扬尘与细粉被截留在颗粒内部,不进入作业空气
等级由磨粒硬度、粒度与喷射压力定下
不能控制粗糙度,易返锈,只能清除一般油污与松脱锈层
等级由磨粒硬度、粒度与喷射压力定下
干式作业,没有清洗水,无需干燥等待期



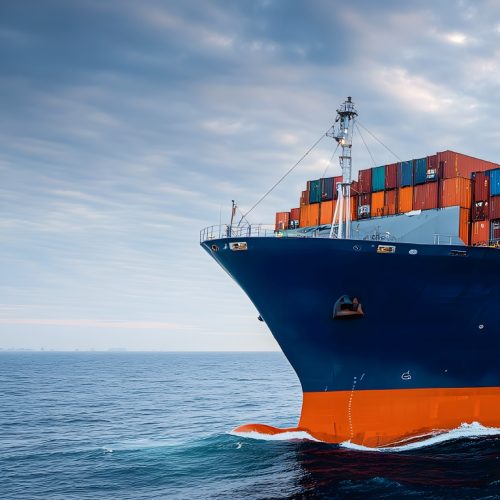
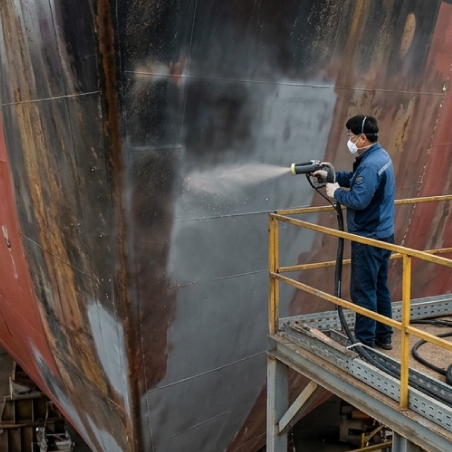
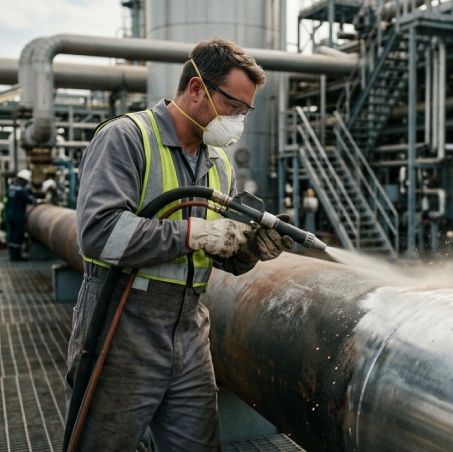
选择合适的海绵磨料,可同时彻底清除旧涂层,锈蚀,氧化皮,并实现均匀粗糙度,清洁度达到Sa2.5以上。
使用海绵磨料作为喷砂介质,工件表面不会产生高温,切削所产生的火花瞬间冷却。
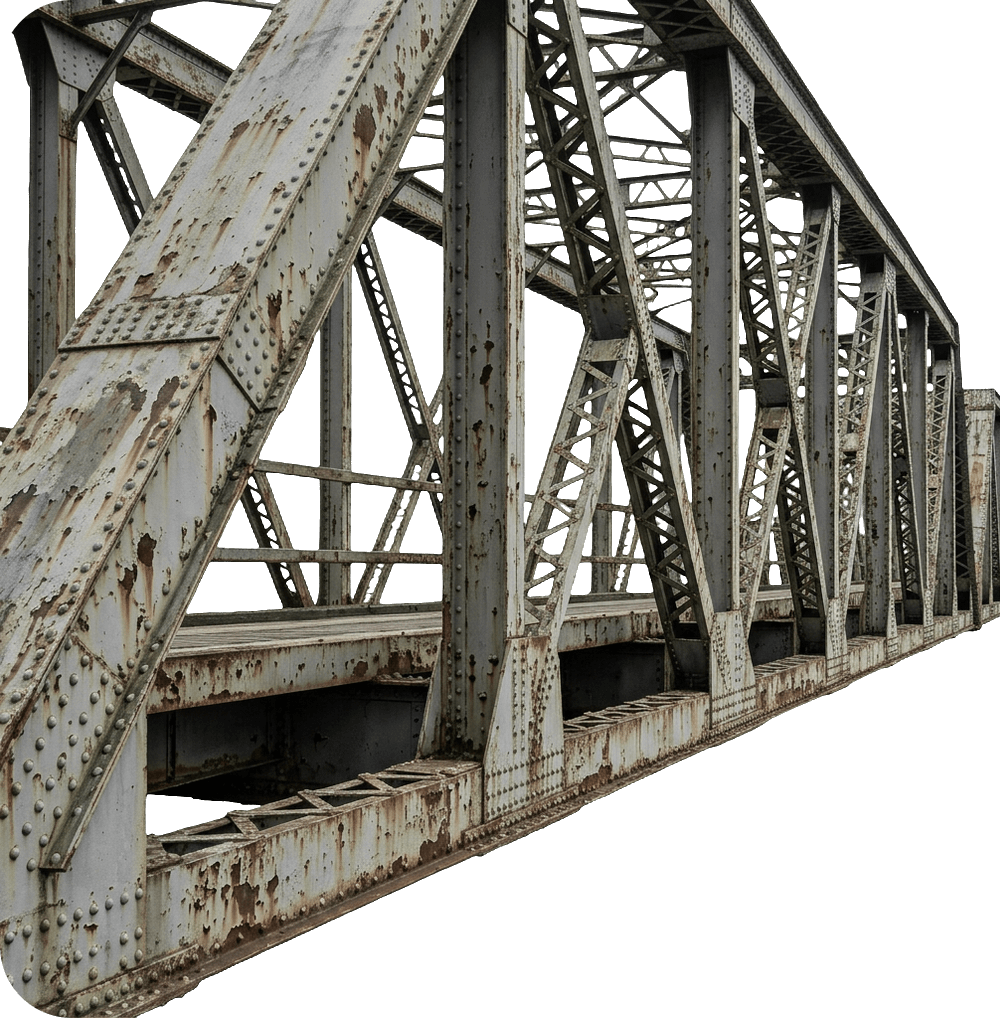
大型室外钢结构建筑,使用海绵磨料,可防止喷砂时造成的环境污染。
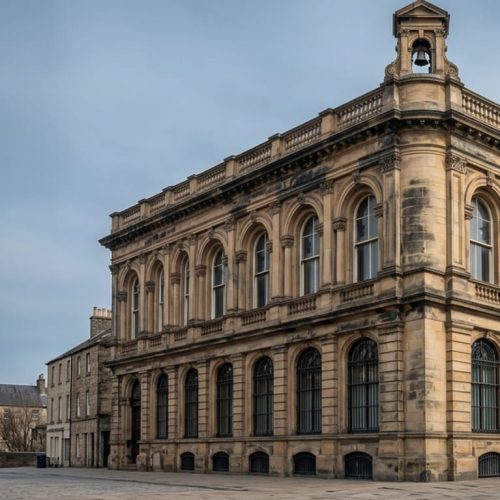
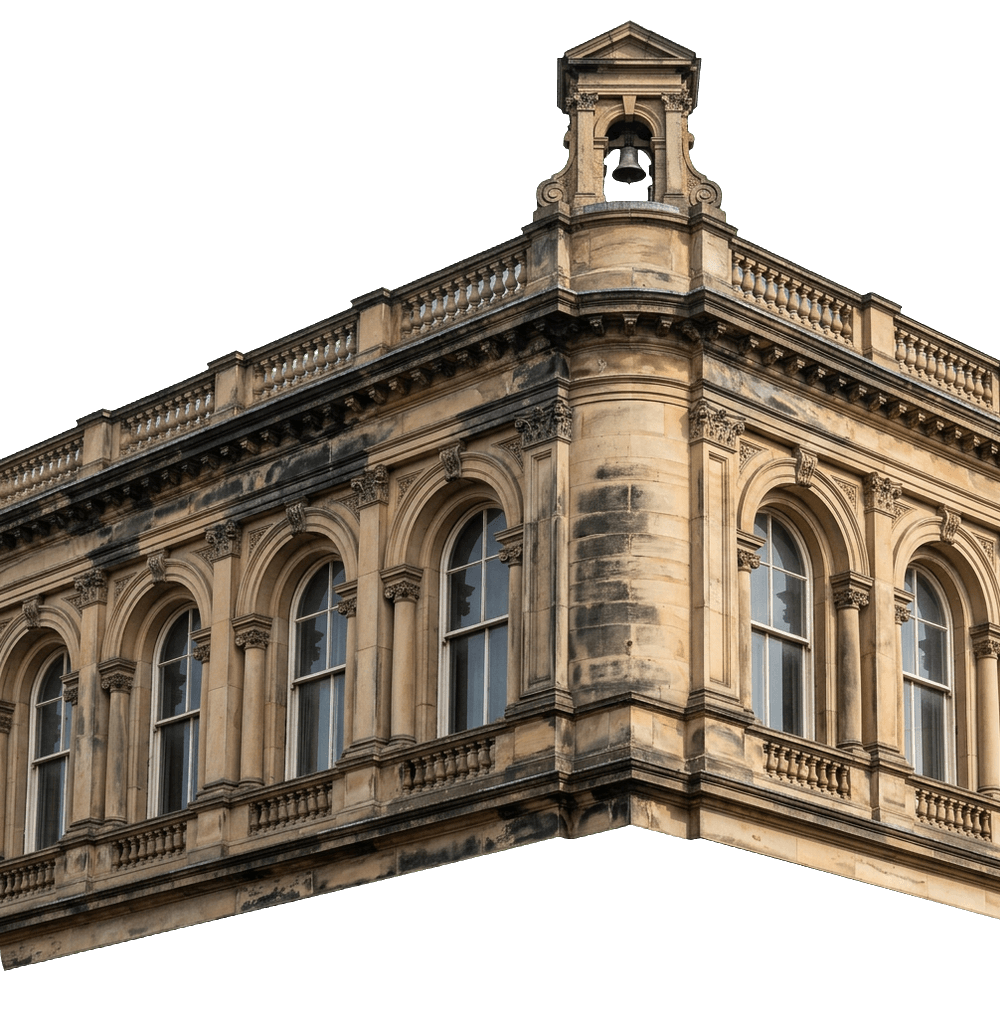
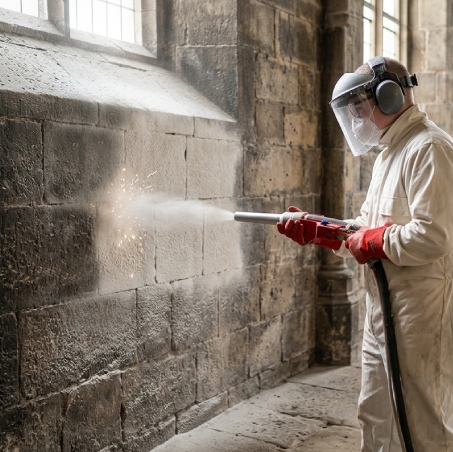
选择合适的海绵磨料,只负责除垢,而不损害主体本身。
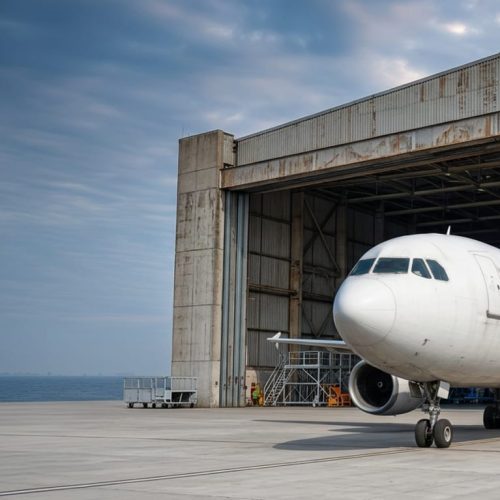
选择合适的海绵磨料,可以达成清除碳烟,CMAS 玻璃态沉积,硫酸盐,而不损害本体。
选择合适的海绵磨料,可清除油焦,硅酸盐垢,氧化铁,尘埃积垢,而不伤本体。
聚氨酯为载体,按工件需求,复合不同的磨粒,以达成处理结果。

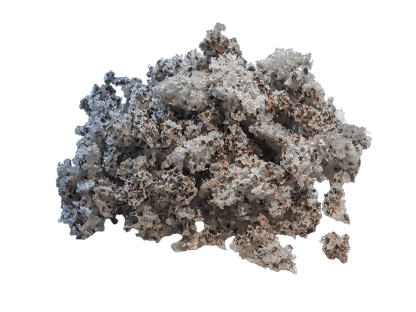
只清洁工件表层污垢,不伤本体。

深度清洁,达到Sa2.5 以上,并得出均匀粗糙度。

强力清除300-1000μm 厚装损伤涂层及锈蚀层。
包覆层护住磨粒,只用露出的尖端执行切削,始终未脱离包覆层的磨粒主体,随孔腔复原回到腔内;包覆层与不规则蜂窝结构将磨粒彼此隔开,消解了磨粒间的相互摩擦。二者合一,磨粒的损耗被压到很低,寿命得以延长,让可循环使用得以实现。



 就在你自己的工件上。
告诉我们你的本体、涂层和目标粗糙度。我们推荐合适的档位,寄出试用样品,并附技术资料和SDS安全数据表。