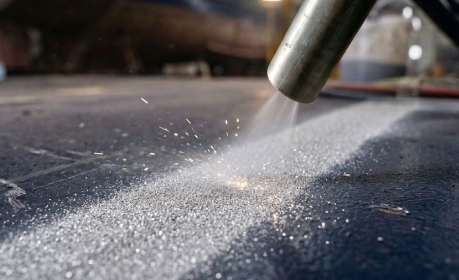
船体码头喷砂,当班即可涂装。

用于船体、分段与压载舱的喷砂:在室外、紧邻水面作业,扬尘最多减少95%,不用清洗水,喷砂与涂装之间不留返锈的时间窗口。

  • -95%

    扬尘(对比常规干喷砂)

  • Sa 2.5

    可达清洁度

  • 50–110 µm

    锚纹深度,30#–46#

难点

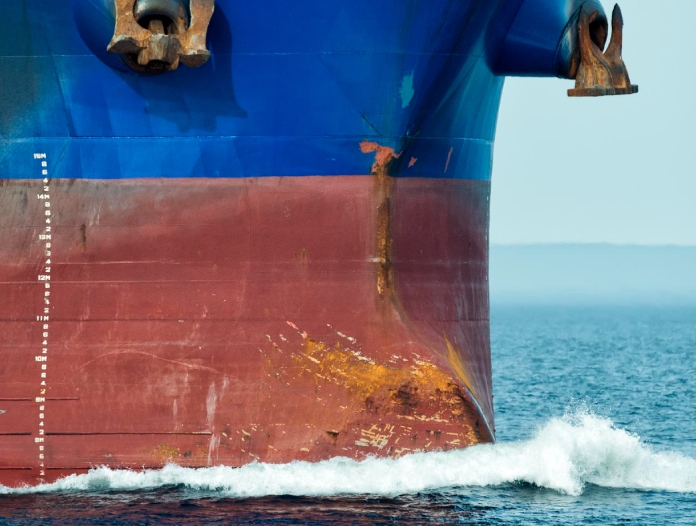
船舶涂层失效,始于前处理。

船体长期浸在海水里、暴露在含盐空气中,涂层体系的好坏取决于下面的钢材表面。表面清洁度不达标、锚纹深度不合适,再好的船舶涂料也会提前失效。

而造船与修船都在室外、在水边进行,常用的前处理方法恰恰在这里难以施展。

这些方法有一个共同的短板:等待。等粉尘落定、等水分干燥、等化学药剂起效的这段时间里,潮湿的海风已让刚处理好的钢材返锈,第一道涂层还没喷,附着力就已受损。
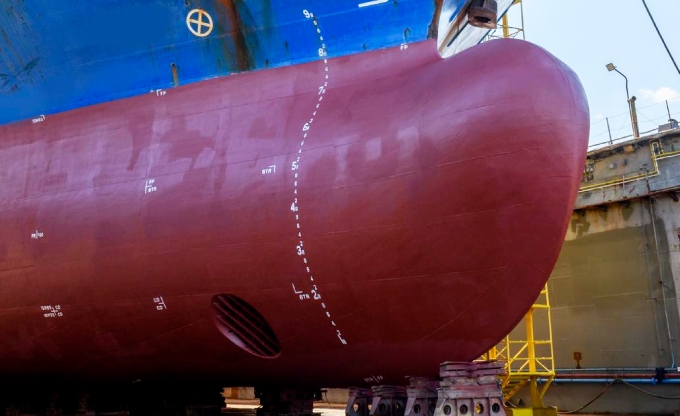
  • 粉尘飘满船厂

    常规干喷砂和打磨让粉尘飘向整个船厂、其他工种和水面。

  • 废水与干燥时间

    高压水射流产生的废水需要回收,之后还要留出干燥时间。

  • 化学废液与等待

    化学脱漆剂会带来额外的废液,每块板都要等药剂起效。

解决方案

抑制扬尘的船舶喷砂磨料。

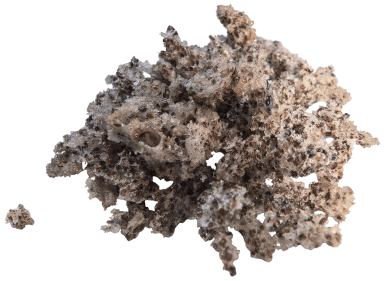
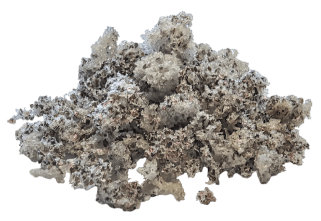
EcoSponge Blast 海绵磨料像常规磨料一样,由磨粒切削铁锈、氧化皮和旧涂层。随后载体回弹形成负压,把切削下来的大部分扬尘与细粉截留在颗粒内部,颗粒落在操作人员附近。不用清洗水,无需干燥等待期。
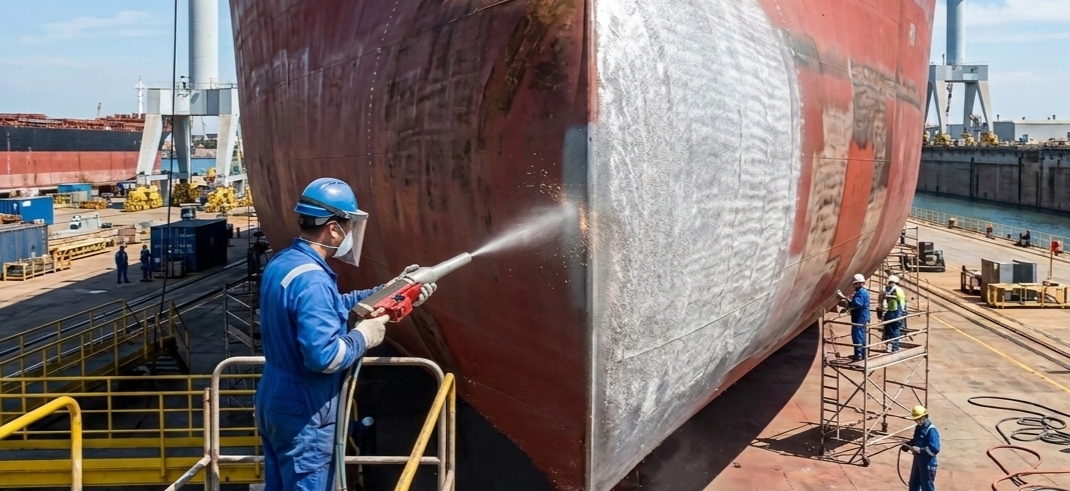
DRY. CLEAN. NOW.
  • 当班即可涂装

    喷砂一停,钢材表面干燥、洁净,不存在需要防范的返锈窗口期。

  • 无需喷砂房

    在码头或干船坞露天作业,不必把分段或构件运进喷砂房。

  • 回收复用

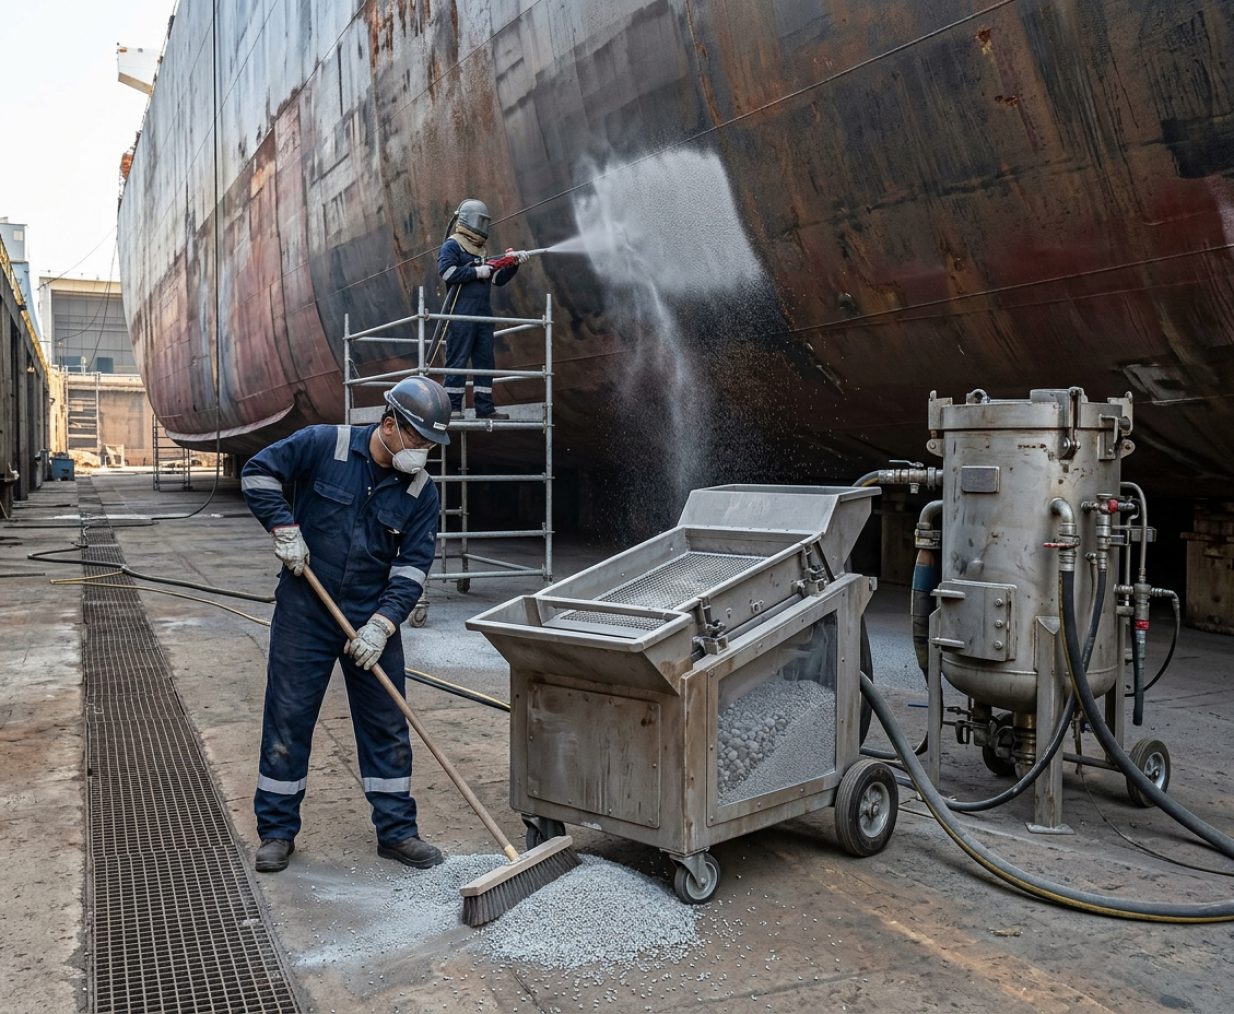
    海绵磨料经清扫、筛分后循环复用:氧化铝30#在0.4 MPa下约15次,钢砂40#在0.6 MPa下约30次。

  • 船厂照常作业

    反弹低、扬尘被截留,焊工、装配工和涂装工可以在喷砂班组附近继续作业。

用在哪里

船体喷砂,逐层甲板推进。

  • 船体与压载舱
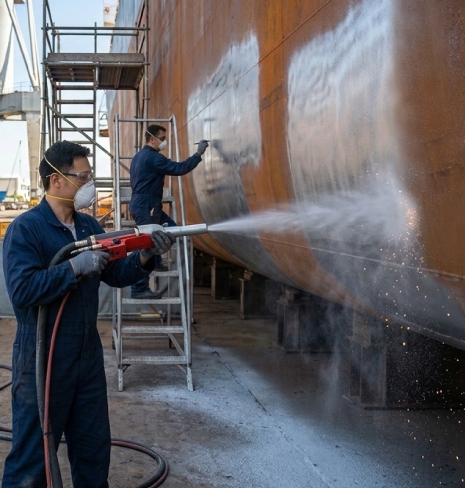
    在码头边清除失效的防污漆和舱内涂层,扬尘不会飘向船厂和水面;随后在钢材上切出新防腐体系所需的锚纹深度。
  • 分段涂装前处理
    在合拢涂装前处理船体分段与模块:清除会破坏涂层附着力的氧化皮、焊接飞溅和污染物,规范要求时可达Sa2.5。
  • 修补与补涂
    坞修期间对焊缝、破损处和涂层失效部位做局部喷砂,位置准确,不必把半条船都遮蔽起来。
作业流程

从除锈到底漆,中间不用等。

船厂涂装班组在码头边使用海绵磨料的作业循环。

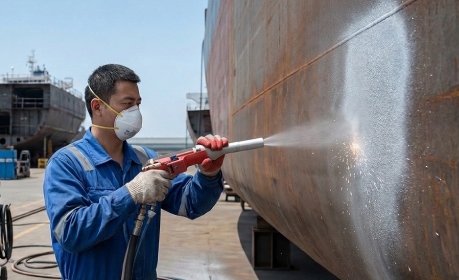
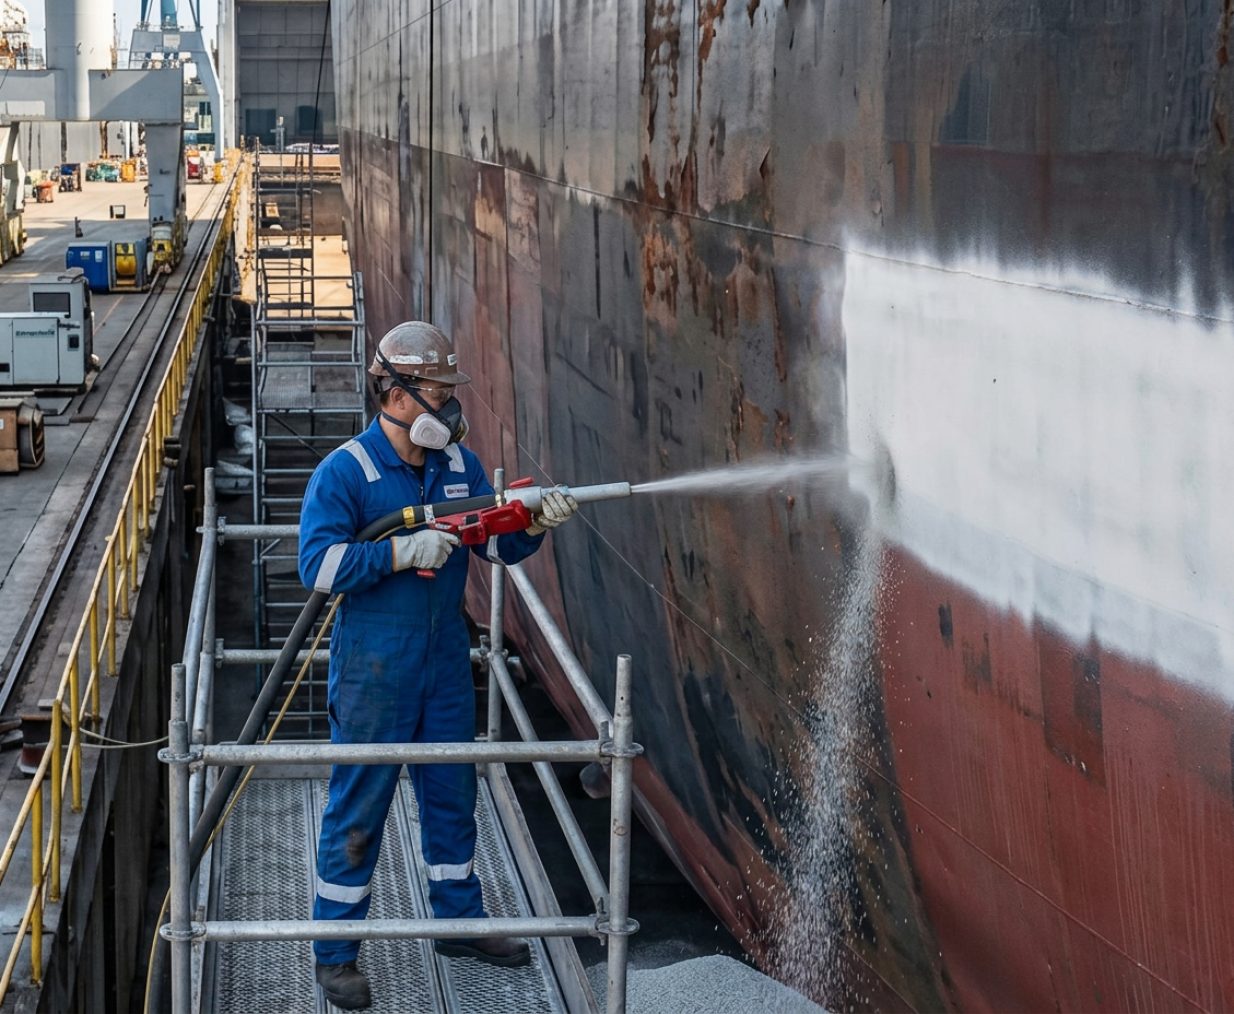
  • An operator in a dry dock sponge blasts a ship hull plate, rust and old antifouling coming off and near-white steel appearing
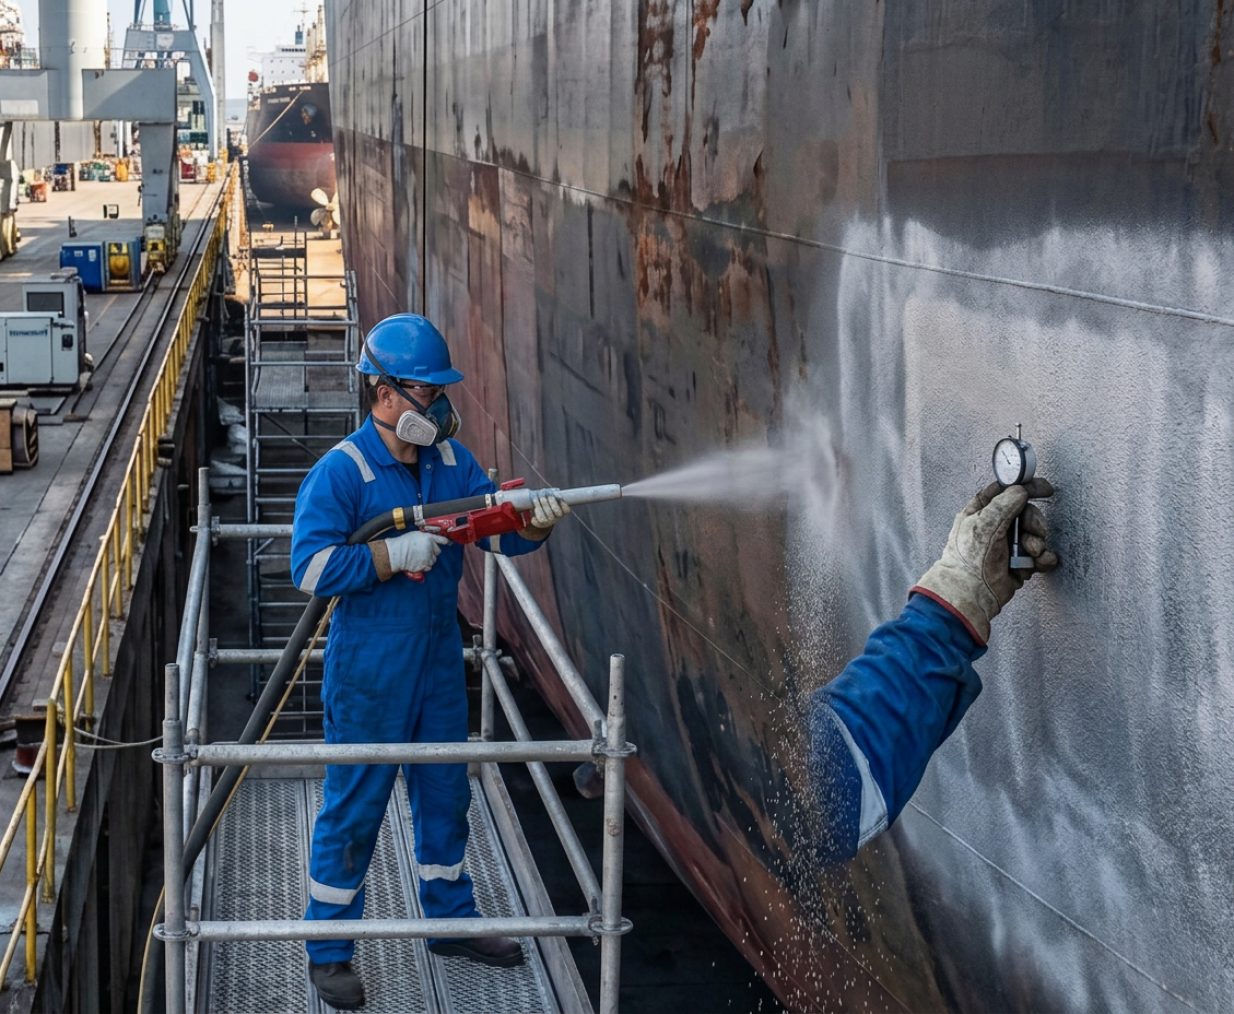
  • An inspector measures the anchor profile with a dial gauge on a freshly blasted dry hull plate in the dry dock, the operator
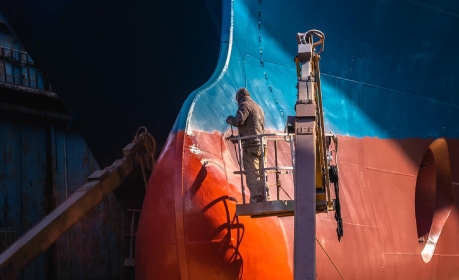
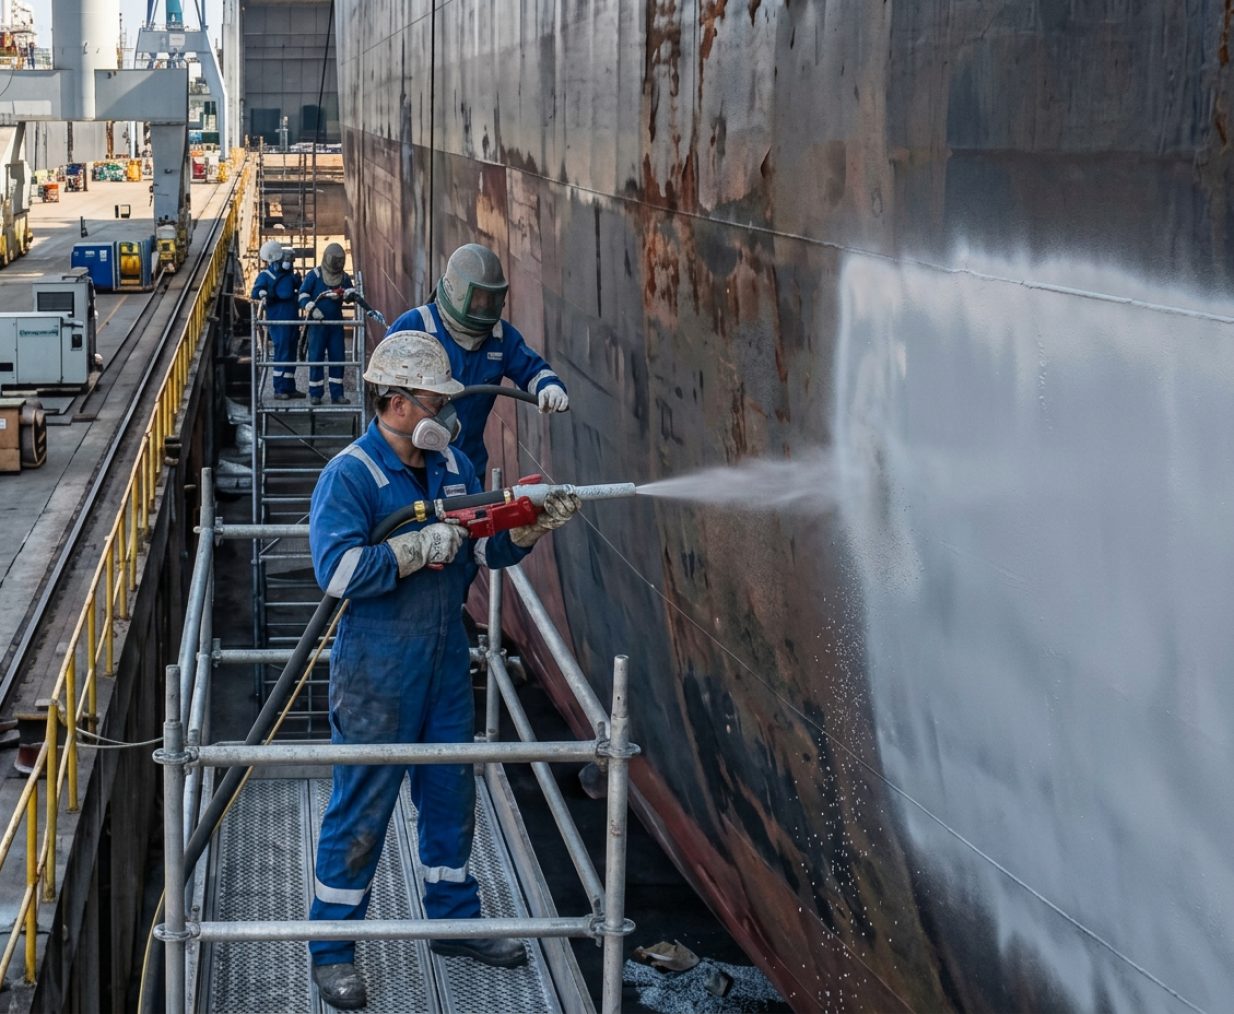
  • A painter sprays primer onto the freshly blasted hull block in the dry dock while the blast crew moves to the next block
  • Workers sweep spent granules from the dry-dock floor into a recovery classifier unit next to the blast pot, hull behind
  • 喷砂

    切削至裸钢

    通用档或重垢档清除铁锈、氧化皮和旧涂层,达到规定的清洁度,扬尘与细粉在作业面就被截留。

  • 检验

    检查粗糙度

    清洁度与锚纹深度当场就能测:喷砂时和喷砂后,操作人员都能看清表面,质检在现场完成。

  • 涂装

    当班涂装

    不用等粉尘落定,也不用等水分干燥。底漆在潮湿海风引起返锈之前就已涂上,整个船舶涂层体系的附着力得到保障。

  • 回收

    清扫、筛分、复用

    用过的海绵磨料从甲板或舱底扫起,经振筛机筛分后回到喷砂机。锈与漆的细粉随废料清出。

在船体分段和压载舱上,钢材的喷砂、检验和底漆可在同一班次内完成。干式作业,没有需要收集的清洗水,也没有让海风造成表面返锈的干燥时间。

应用说明

船体分段涂装前处理 · 船厂

application note
开始试用
试用 EcoSponge Blast
就在你自己的工件上。

告诉我们你的本体、涂层和目标粗糙度。我们推荐合适的档位,寄出试用样品,并附技术资料和SDS安全数据表。