SSPC-SP 10表面处理,在欧洲和中东称为Sa2.5喷砂(ISO 8501-1 Sa2.5),是大多数防护涂层体系对钢材要求的清洁度等级。它被称为近白级喷射清理:几乎全部铁锈、氧化皮和旧涂层都被清除,只留下轻微的痕迹。本指南并列比较各等级,说明“近白级”实际允许什么,为什么清洁度和粗糙度是两项不同的要求,检验人员如何验证这两项,以及海绵磨料各型号如何达到Sa2.5 / SP 10,或用更粗的型号达到Sa3 / SP 5。
喷射清理等级对照
三个标准体系用略有不同的措辞描述同一件事。ISO 8501-1用于欧洲、中东和亚洲的大多数技术规范。SSPC与NACE联合标准(现由AMPP维护)在北美以及全球油气行业中常用。
| ISO 8501-1 | SSPC | NACE | 名称 | 允许残留 |
|---|---|---|---|---|
| Sa1 | SP 7 | No. 4 | 清扫级 / 轻度喷射清理 | 附着牢固的氧化皮、铁锈和涂层 |
| Sa2 | SP 6 | No. 3 | 商业级 / 彻底喷射清理 | 每单位面积最多33%的痕迹(SSPC) |
| Sa2.5 | SP 10 | No. 2 | 近白级 / 非常彻底的喷射清理 | 每单位面积最多5%的轻微痕迹(SSPC) |
| Sa3 | SP 5 | No. 1 | 出白级 / 使钢材表观洁净的喷射清理 | 无痕迹;金属色泽均匀 |
SSPC-SP 14 / NACE No. 8(工业级喷射清理)介于SP 7与SP 6之间,没有直接对应的ISO等级。表中的对应关系在实践中广泛使用,但各文件并不完全相同:ISO 8501-1依靠文字描述和参考照片,而SSPC/NACE标准给出文字定义,并对痕迹规定百分比限值。
近白级是什么意思
SSPC-SP 10 / NACE No. 2
以肉眼观察,钢材表面不得有油、油脂、污物、粉尘、氧化皮、铁锈、旧涂层、氧化物或其他异物。唯一允许的是随机分布的痕迹,且每单位面积不超过5%。标准规定单位面积约为3 × 3英寸(约76 × 76 mm)。这些痕迹可以是由铁锈、氧化皮或原有涂层造成的淡阴影、轻微条纹或轻度变色。
与SP 6(商业级喷射清理)的差别只在允许的痕迹量:33%而不是5%。与SP 5(出白级)的差别是,SP 5完全不允许有痕迹。
ISO 8501-1 Sa2.5
ISO 8501-1把Sa2.5描述为非常彻底的喷射清理:无可见的油、油脂和污物,无氧化皮、铁锈、油漆或异物,任何残留只能是斑点或条纹状的轻微痕迹。它不用百分比,而是针对每个原始锈蚀等级(A至D)给出参考照片。因此技术规范可能只写“Sa2.5”,也可能与锈蚀等级组合,例如“C Sa2.5”。
清洁度不等于粗糙度
一个常见的争议来源,是把两项不同的要求混为一谈:
- 清洁度(Sa2.5、SP 10)描述的是表面上还剩下什么。
- 粗糙度(锚纹深度)描述的是磨料造成的粗糙程度,以峰谷高度计,单位µm。
一个表面可能完全达到近白级,但粗糙度不足以承载厚涂层;也可能粗糙度合适,却在局部仍残留氧化皮。涂料厂商对两者都有规定,通常是一个范围,例如许多环氧体系要求50–75 µm。粗糙度主要由磨料种类和粒度控制。海绵磨料在碳钢上的典型范围如下:
| 磨粒与粒度 | 碳钢上的典型粗糙度 |
|---|---|
| 氧化铝 16# | 100–300 µm |
| 氧化铝 30# | 75–110 µm |
| 氧化铝 46# | 50–85 µm |
| 氧化铝 60# | 35–70 µm |
| 氧化铝 80# | 25–65 µm |
| 钢砂 40#(Special Grit 40#) | 50–70 µm |
| 氧化铝 120#–320# | 5–50 µm |
喷射压力、喷射距离和钢材状况也会影响结果,请在试喷区确认粗糙度。
如何验证Sa2.5与SP 10
目视标准
检验人员把喷砂后的表面与ISO 8501-1或SSPC-VIS 1中的参考照片对比,使用与原始锈蚀等级相符的那张照片。充足、均匀的照明很重要。要检查角落、边缘、焊缝和加强筋背面,这些地方最容易喷不到位。
粗糙度测量
- 比较样块:ISO 8503-1和8503-2规定了比较样块,分砂粒喷射(G)和丸粒喷射(S)表面两类,按细、中、粗分级。
- 复制胶带:把一层可压缩的泡沫薄膜压印在表面上,再用弹簧千分尺测量(ISO 8503-5,ASTM D4417方法C)。
- 深度千分尺:一种针式量规,可读取单个谷底的深度(ASTM D4417方法B)。
SSPC-PA 17规定了需要读取多少个读数,以及如何判定是否符合规定范围。
可溶性盐、粉尘与气候条件
- 可溶性盐:氯化物和硫酸盐肉眼看不见,喷砂后可能残留在点蚀坑里。用Bresle贴片法(ISO 8502-6)和电导率仪(ISO 8502-9)测量。对于压载舱,IMO《保护涂层性能标准》规定可溶性盐不得超过50 mg/m²(以氯化钠计);其他规范另有各自的限值。
- 粉尘:ISO 8502-3的胶带试验评定表面残留粉尘的数量和粒径。
- 露点:大多数规范要求在喷砂和涂装期间,钢材温度至少高于露点3 °C(方法见ISO 8502-4)。
用海绵磨料达到Sa2.5 / SP 10
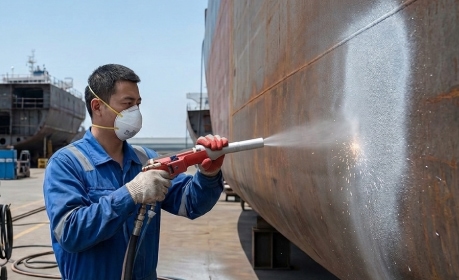
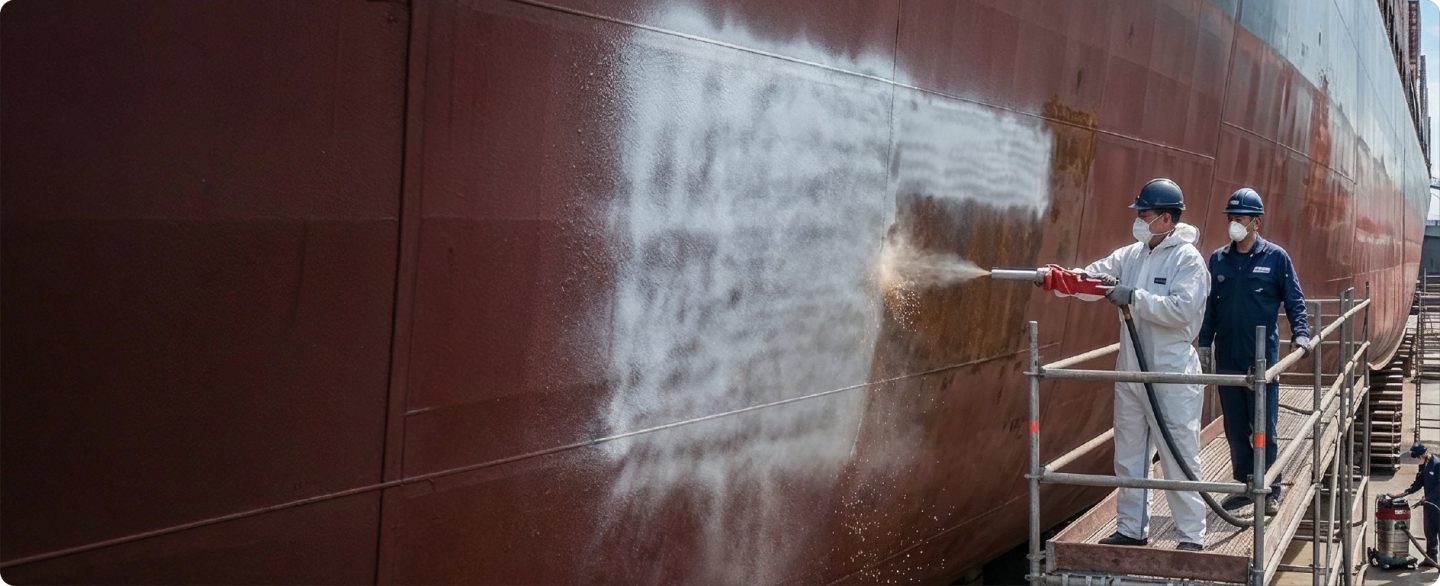
以氧化铝为磨粒的通用档海绵磨料(30#、46#、60#和80#)可以在钢材上达到ISO 8501-1 Sa2.5 / SSPC-SP 10 / NACE No. 2。同样是切削,由磨粒完成,差别在切削之后:与开放式干喷砂相比,载体在撞击点最多可截留95%的扬尘,并以较低能量回弹。背景知识见什么是海绵喷砂。
近白级作业的实用要点:
- 先按粗糙度选磨粒,再调整压力和停留时间来达到清洁度。30#或46#磨粒适合大多数50–100 µm的规范要求。
- 利用好能见度。低扬尘、低回弹,让操作人员在喷砂时就能看到痕迹和漏喷区域,有助于一次喷砂合格。
- 保持工作磨料干净。混有大量细粉或漆屑的磨料切削更慢,还可能在表面留下粉尘。要定期筛分。
- 在同一班次内涂装。因为是干式作业,不会因用水而产生返锈窗口。但潮湿含盐的空气仍会侵蚀裸露钢材,所以不要过夜再涂。
我们的氧化铝海绵磨料页面列出了通用档各型号及其粗糙度范围。
何时需要粗粒或钢砂型号才能达到Sa3 / SP 5
出白级(Sa3 / SP 5)完全不允许有痕迹。它通常用于某些浸没环境内衬和热喷涂金属。严重锈蚀的钢材(锈蚀等级D)、层状锈、深点蚀和紧密附着的氧化皮会增加难度,因为痕迹藏在蚀坑里,而氧化皮不易被细磨粒切除。
在这些条件下,粗粒和钢砂海绵磨料型号可在合适的钢材上达到Sa3 / SSPC-SP 5:
- HP 钢砂 40#(Special Grit 40#)韧性好,在0.6 MPa下可持续切削约30次循环,得出50–70 µm的粗糙度。
- 氧化铝 16#可切出100–300 µm的粗糙度,用于厚涂层和严重锈蚀。
能否达到Sa3取决于钢材的原始状况和你能接受的效率,所以请先做试喷区并请人检验。重垢档请见我们的钢砂海绵磨料。
SSPC-AB 4:针对这类磨料的规范
表面处理标准规定钢材必须是什么样子;磨料规范规定磨料必须是什么样子。SSPC-AB 4“Recyclable Encapsulated Abrasive Media (in a Compressible Cellular Matrix)”(可循环使用的包覆型磨料,置于可压缩多孔基体中)于2015年首次发布,2023年修订。它是SSPC专为“磨粒包覆在可压缩开孔载体中”这类磨料编写的规范,涵盖新磨料和回收磨料的选型、评估与质量控制。它让规范编写者可以在SP 7、SP 6、SP 10和SP 5要求旁边直接指定海绵磨料。请向供应商索取针对你所关心性能的批次检测数据。
常见问题
Sa2.5和SSPC-SP 10是一回事吗?
大多数技术规范把两者视为等效。SSPC-SP 10把痕迹限制在每单位面积5%以内;ISO 8501-1 Sa2.5用文字和照片描述同样的外观。
SP 6与SP 10有什么区别?
两者都要清除全部可见的铁锈、氧化皮和涂层。SP 6允许每单位面积最多33%的痕迹,SP 10只允许最多5%。
Sa2.5需要多大的粗糙度?
Sa2.5本身不规定粗糙度,由涂料厂商的技术资料规定,重防腐体系通常在50–100 µm范围内。
海绵喷砂能达到SSPC-SP 10吗?
能。通用档氧化铝型号可达到SP 10 / Sa2.5,粗粒或钢砂型号可在合适的钢材上达到SP 5 / Sa3。
船体分段、舱柜等在涂装前需处理到Sa2.5的船舶钢结构,请见我们的船体喷砂应用页面。