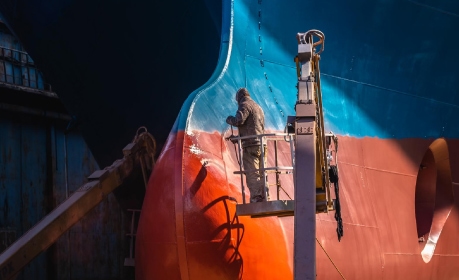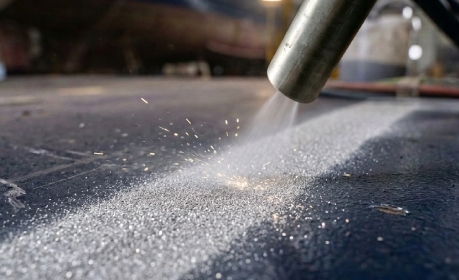
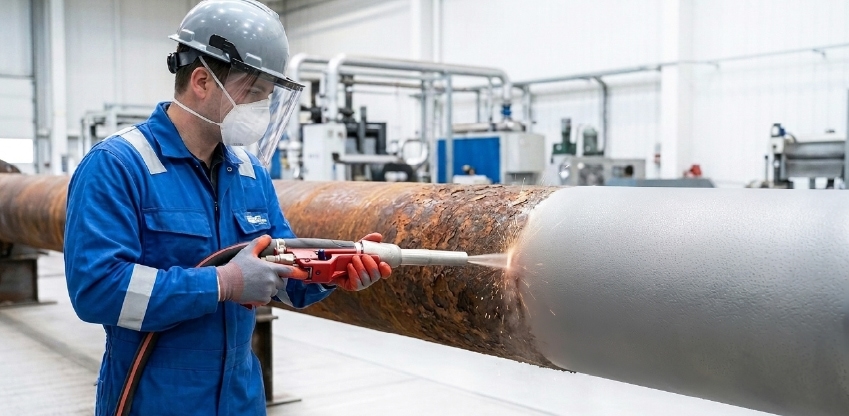
在寻找更干净的除漆、除锈方法时,人们首先比较的通常是海绵喷砂与普通喷砂。两者都用压缩空气把磨料喷向表面,但颗粒撞上表面之后的表现大不相同:释放多少粉尘、磨料反弹多远、留下多少废料、需要什么样的作业区。本文把海绵喷砂与普通喷砂,以及另外三种常见替代方法(苏打喷砂、干冰除锈、湿式喷砂)进行对比,帮助您按作业选择方法。
如今的“喷砂”指什么?
“喷砂”一词常被泛指几乎所有干式磨料喷射。严格来说,它指用石英砂喷射。实际上,欧洲、北美和亚洲大部分地区的专业喷砂如今已改用其他磨料:石榴石、燃煤炉渣等矿物磨料,氧化铝,或钢砂与钢丸。方法相同:散粒磨料被高速喷出,撞击时碎裂,切削表面。
开放式干喷砂速度快,按每公斤磨料计算成本低。它能切出深锚纹,处理厚涂层效果好。它的缺点众所周知:粉尘大量扬起,反弹距离与力度都大,大量废弃磨料混着被清除的涂层,需要归集和处置。
为什么限制使用石英砂
天然砂的主要成分是结晶二氧化硅(石英)。它在喷砂时碎裂,产生能深入肺部的可吸入细颗粒。长期接触会导致矽肺,这是一种不可逆的肺病;可吸入结晶二氧化硅已被列为人类致癌物。
各地监管机构已规定了严格的接触限值:
- 美国:OSHA的可吸入结晶二氧化硅标准(一般工业为29 CFR 1910.1053,建筑业为1926.1153)规定,8小时时间加权平均容许接触限值为50 µg/m³,行动水平为25 µg/m³。
- 欧盟:修订《致癌物与致突变物指令》的(EU) 2017/2398号指令,对工作过程中产生的可吸入结晶二氧化硅粉尘设定了0.1 mg/m³(100 µg/m³)的强制限值。部分成员国执行更低的本国限值。
- 英国:约自1950年起已禁止将砂用作喷砂磨料,现行COSHH法规下的指南仍将石英砂喷砂视为禁止行为。
开放式喷砂要达到这些限值,需要严密的围护、空气监测和供气式呼吸器。因此大多数施工方已改用低硅或无硅磨料。还要注意本体:喷砂处理混凝土、砖或石材时,无论用哪种磨料,表面本身都会释放二氧化硅。
海绵喷砂与普通喷砂:主要差别
海绵喷砂中,每一颗磨粒都复合在一小块开孔聚氨酯载体内。撞击时载体被压扁,磨粒刺穿包覆层进行切削。随后载体回弹,形成负压,把大部分扬尘与残物吸住截留,颗粒本身的反弹力度很小。完整说明见什么是海绵喷砂。
与开放式喷砂相比,实际差别如下:
- 扬尘:与开放式干喷砂相比,撞击处最多可截留95%的粉尘。
- 反弹:颗粒落在操作人员附近,不会在现场四处弹射。
- 能见度:操作人员喷砂时能看清表面,有利于一次合格。
- 废料:视档位与压力,磨料可回收、循环使用5–30次,废料量比一次性磨料最多减少90%。
- 粗糙度:以氧化铝或钢砂为磨粒时,海绵磨料能切出真正的锚纹,可达到ISO 8501-1 Sa2.5 / SSPC-SP 10。
- 速度:在超厚涂层上,开放式喷砂通常更快。
苏打喷砂
苏打喷砂使用碳酸氢钠,这是一种很软、可溶于水的介质。晶体撞击时碎裂,可清除油漆、油污和烟炱,而不切入本体。因此苏打适用于娇嫩表面、食品设备清洁以及火灾烟熏后的修复。
局限:苏打不能清除附着牢固的铁锈或氧化皮,也不留锚纹。它只能用一次。它会产生大量细粉尘,碱性残留通常要在涂装前冲洗掉,否则可能影响涂层附着。冲洗废水还可能伤害附近的植物和土壤。
干冰除锈
干冰除锈喷射的是固态二氧化碳颗粒。颗粒撞击表面,使污染物急剧冷却,随后升华为气体,所以没有废弃介质需要收集,只剩被清除的污染物。它广泛用于清洁模具、生产线和电气设备,往往无需拆卸。
局限:干冰只能清洁,不能控制粗糙度,只能清除一般油污与松脱锈层,对附着牢固的锈层和硬涂层效果差。它需要持续供应新鲜干冰、大型空压机和通风,因为二氧化碳可能在密闭空间内积聚。它的噪音也很大。
湿式喷砂(水汽喷砂)
水汽喷砂(也称湿式磨料喷砂)在喷枪前或喷枪处把磨料与水混合。水把粉尘压住,大幅减少空气中的颗粒,同时仍能切出粗糙度。
局限:被水打湿的裸钢很快就会返锈,因此施工方通常在水中加缓蚀剂,涂装前可能还要冲洗并干燥表面,延长了施工周期。缓蚀剂必须与涂层体系相容。废弃磨料与漆皮混成泥浆,需要收集处理;天冷时水还可能结冰。湿式方法的详细分析见低扬尘与“无尘”喷砂对比。
对比表
| 对比项 | 开放式干喷砂 / 砂 | 海绵磨料 | 苏打 | 干冰 | 水汽 / 湿式喷砂 |
|---|---|---|---|---|---|
| 空气中的扬尘 | 大 | 低(撞击处最多截留95%) | 大(苏打细粉) | 介质本身扬尘低;被清除的污染物仍会飘散 | 低 |
| 反弹 | 力度大 | 力度小,落在操作人员附近 | 中等 | 中等 | 中等 |
| 锚纹 | 有,从细到很深 | 有,从无(保护档)到深(重垢档) | 无 | 无 | 有 |
| 清除铁锈与氧化皮 | 能 | 能 | 不能 | 有限 | 能 |
| 废料 | 量大,一次性或有限复用 | 少;磨料循环使用5–30次 | 一次性,残留溶于水 | 无废弃介质,只有被清除的污染物 | 湿泥浆需收集处理 |
| 用水 | 无 | 无 | 涂装前常需冲洗 | 无 | 有 |
| 返锈风险 | 低(干式) | 低(干式) | 冲洗可能引起 | 易返锈(可能结露) | 不加缓蚀剂则高 |
| 围护 | 喷砂房或全封闭 | 多数只需简易围挡,可在室外作业 | 需控制粉尘 | 需通风排出CO2 | 需收集泥浆 |
如何选择
- 从技术规格出发。如果涂层体系要求Sa2.5 / SSPC-SP 10并规定锚纹深度,只有靠磨粒切削的方法符合要求:开放式喷砂、海绵磨料或湿式磨料喷砂。
- 看现场。在用建筑、运行中的工艺装置、有其他工种同时作业的船厂,或含铅涂料,都更适合低扬尘、低反弹的方法。
- 核对喷砂到涂装的间隔。如果钢材必须在同一班次内涂装,干式工艺可避免湿式方法的返锈和干燥等待。
- 计算废料。在污染磨料处置费用高的地方,可复用磨料会改变成本结构。
- 考虑施工效率。在专用喷砂车间处理钢材上的厚衬里,开放式喷砂可能仍是最快的选择。
常见问题
海绵喷砂比普通喷砂好吗?
在扬尘、反弹、废料或围护是主要限制的场合,它更好。在已经控制好粉尘的喷砂车间里处理超厚涂层,开放式喷砂仍然更快。
海绵磨料能用普通喷砂机吗?
不能稳定使用。海绵磨料需要专为轻质、可压缩颗粒设计的喷砂机,以及用于循环复用的振筛机。
海绵喷砂更贵吗?
磨料每公斤价格更高,但能多次循环使用,废料少得多。请按每平方米比较成本,把处置、围护和停工时间都算进去。
哪种方法不会引起返锈?
干式方法,包括海绵喷砂和干式磨料喷砂,不会打湿钢材,因此工艺本身不会带来返锈窗口。